Продукция
-
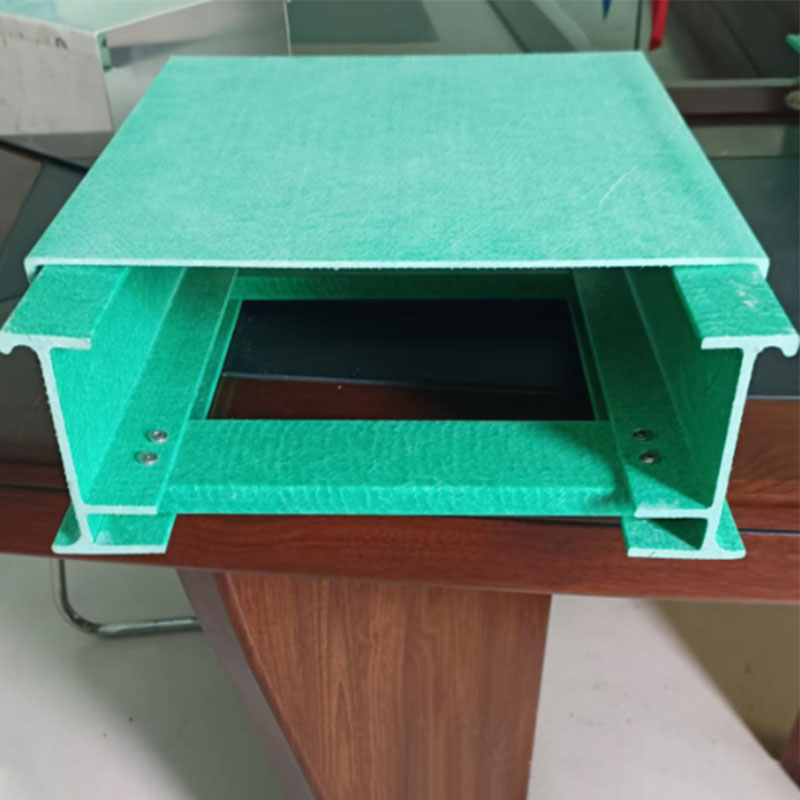
Кабельный лоток для морских фотоэлектрических систем
-
Огнестойкий кабельный лоток
-
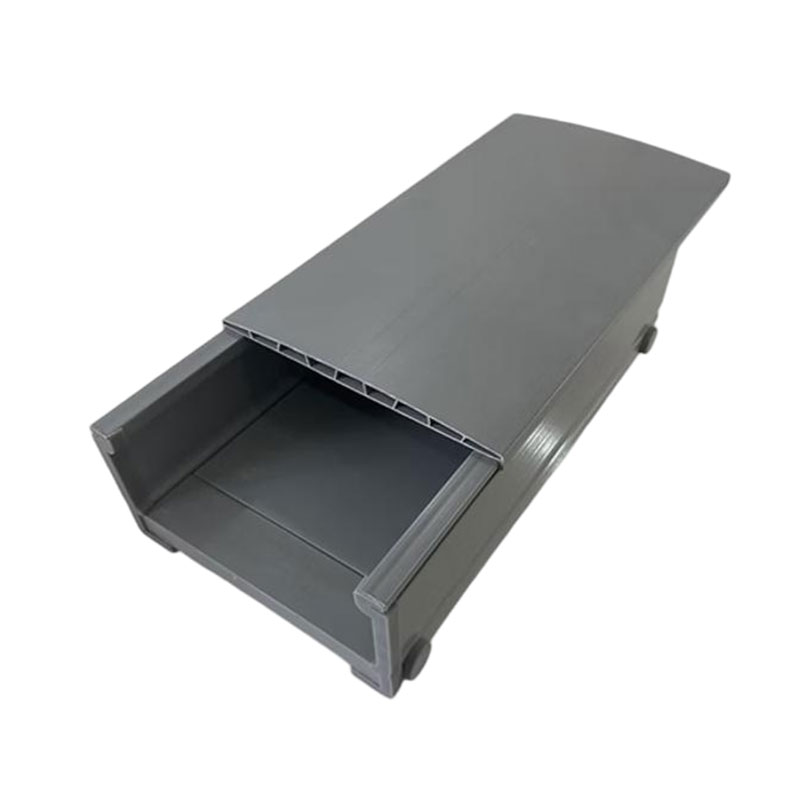
Полимерный композитный кабельный лоток
-
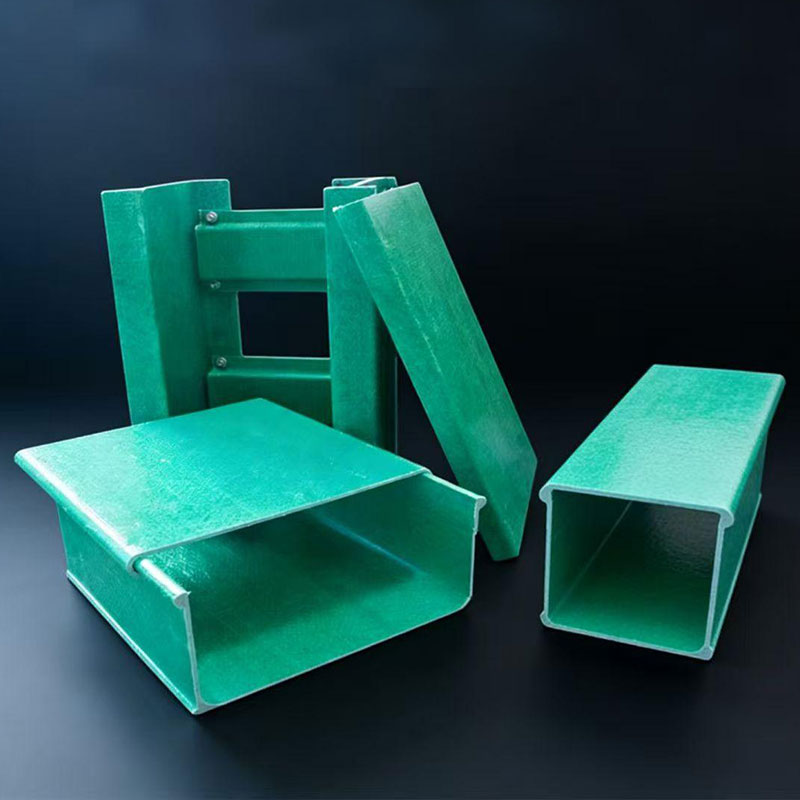
Стеклопластиковый кабельный лоток коробчатого типа
-
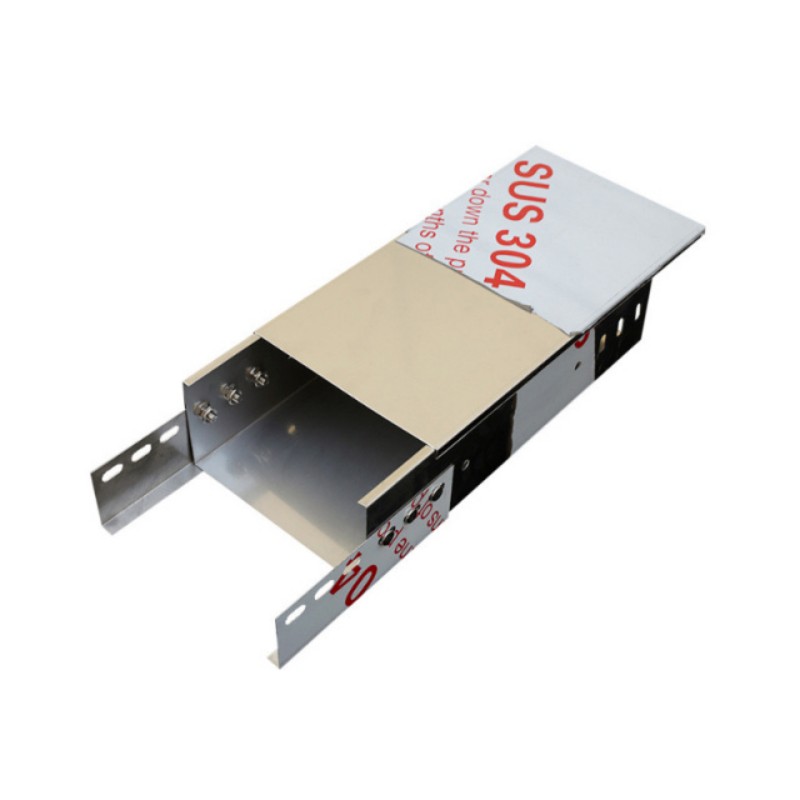
Кабельный лоток из нержавеющей стали
-
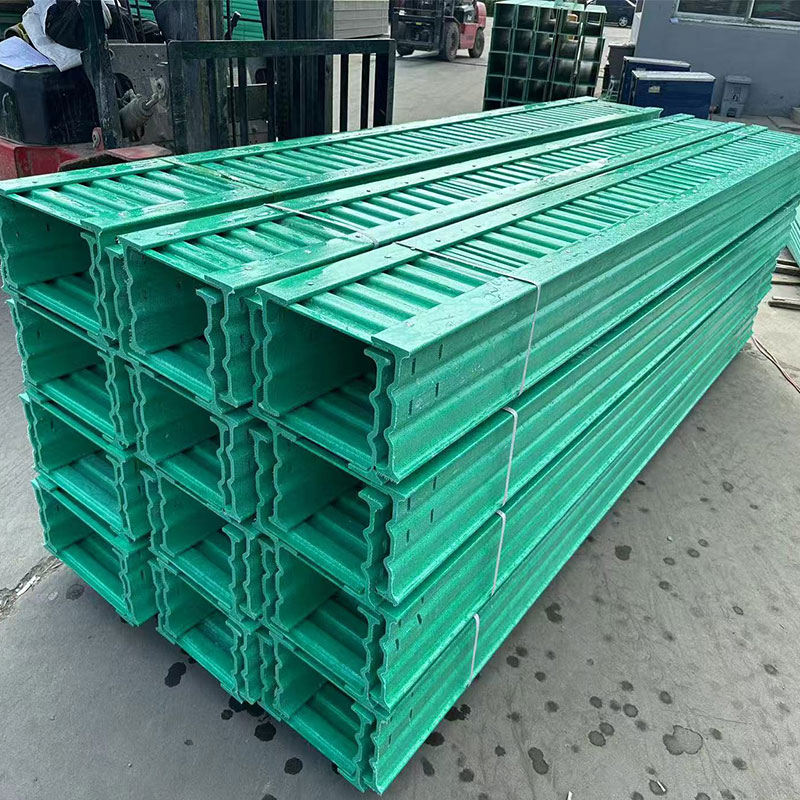
Усиленный стеклопластиковый кабельный лоток
-
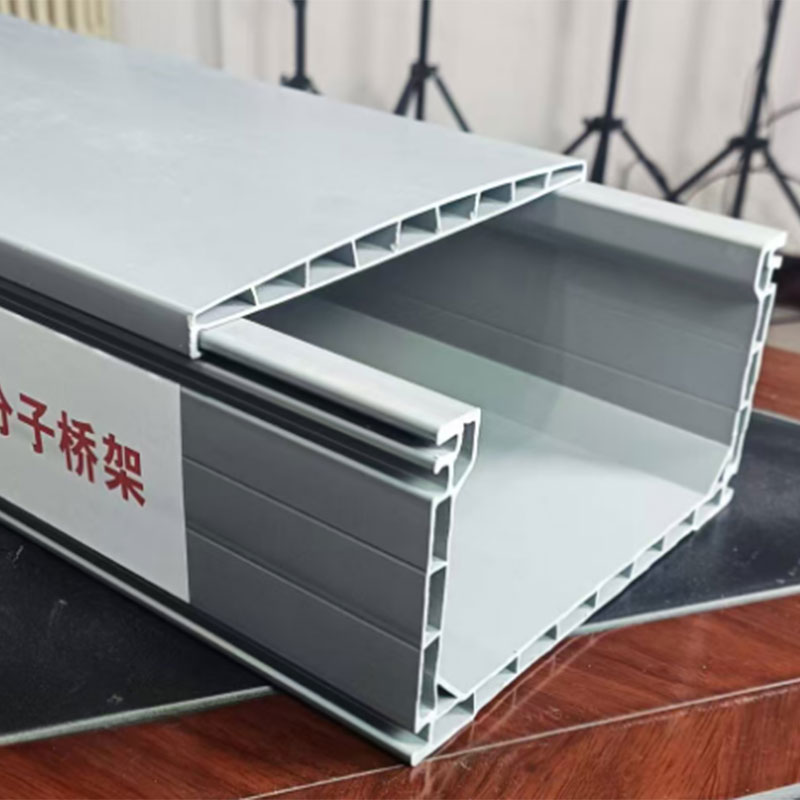
Полимерный кабельный лоток
-
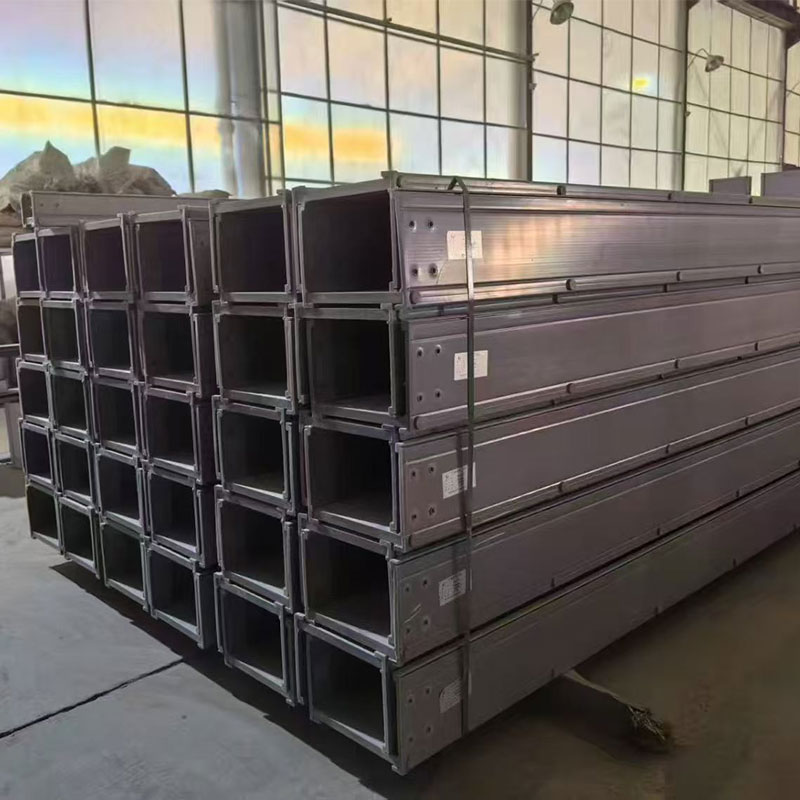
Кабельный лоток из ПВХ-композита
-
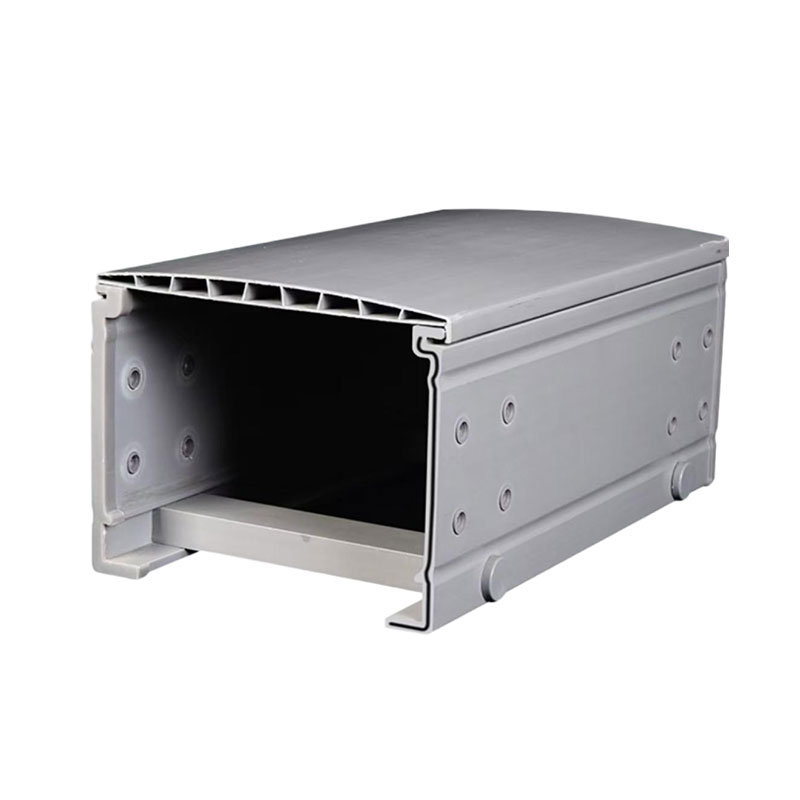
Лестничный кабельный лоток из полимерного композита
-
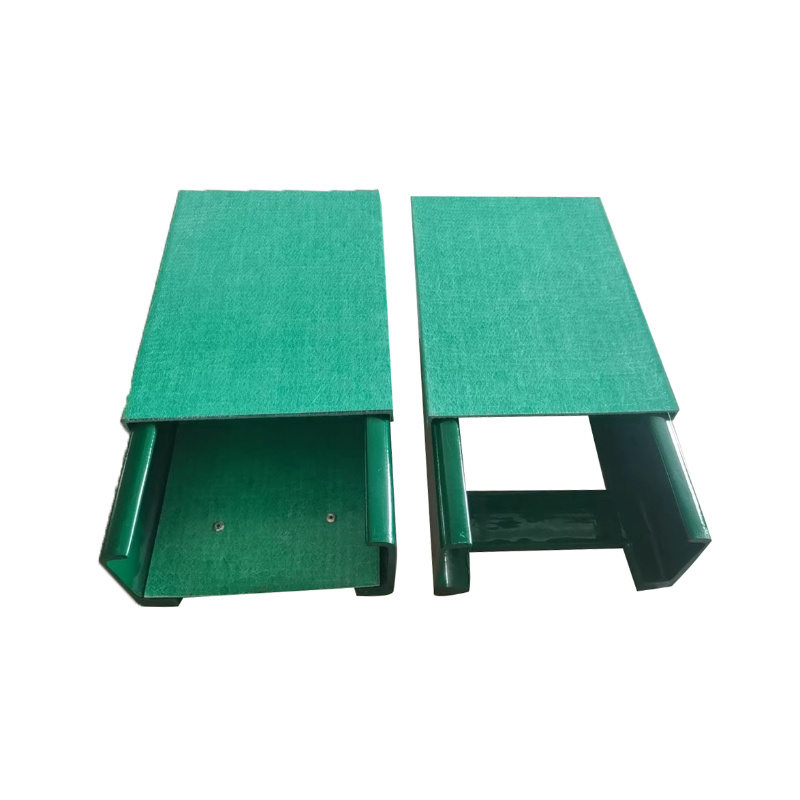
Композитный кабельный лоток с внутренней облицовкой из стального листа
-
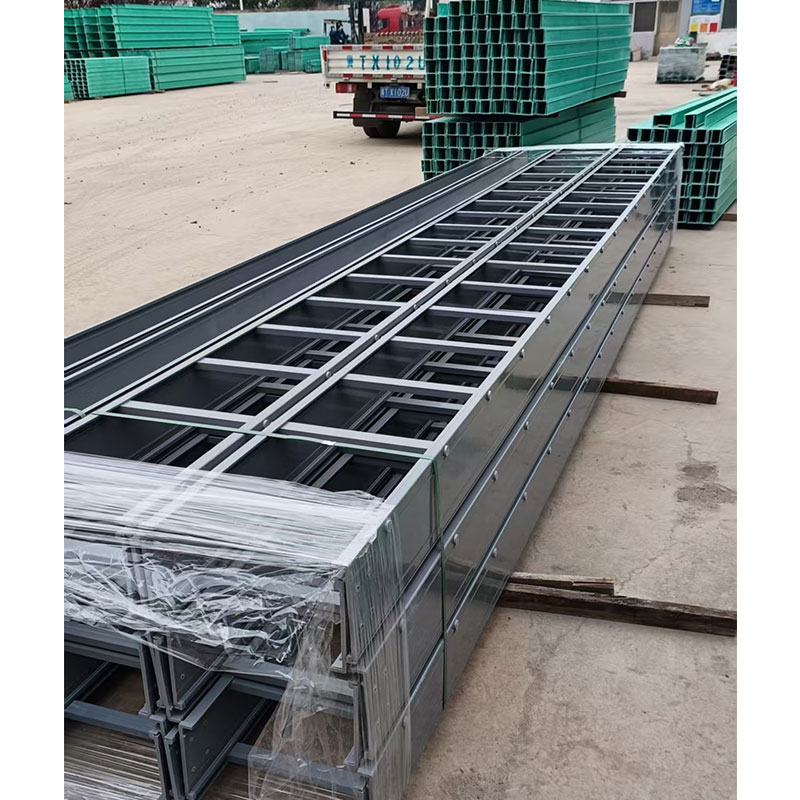
Лестничный кабельный лоток из ПВХ-композита
-
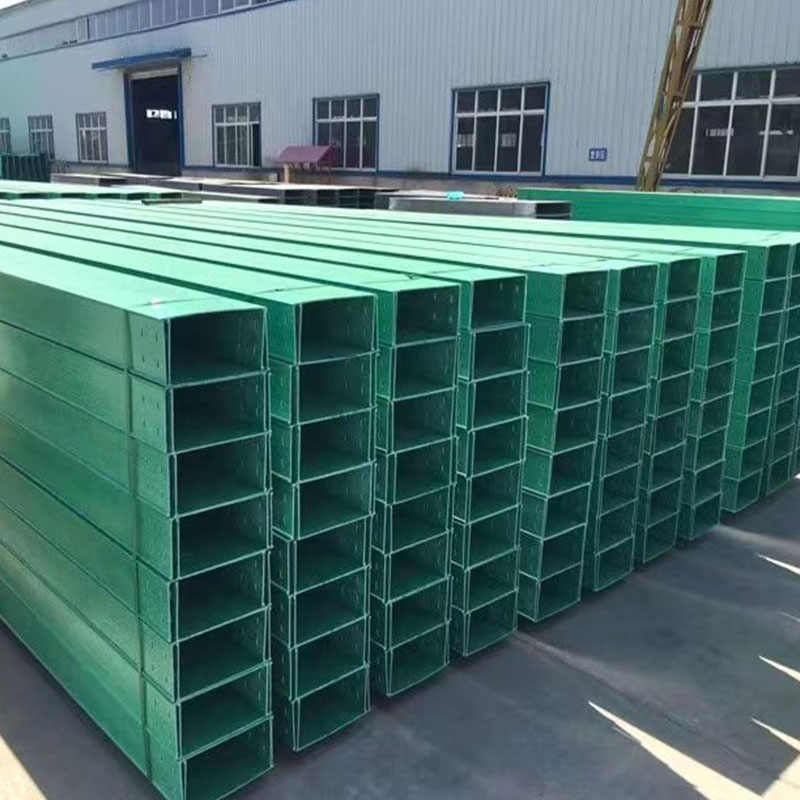
Стеклопластиковый кабельный лоток лоткового типа
-
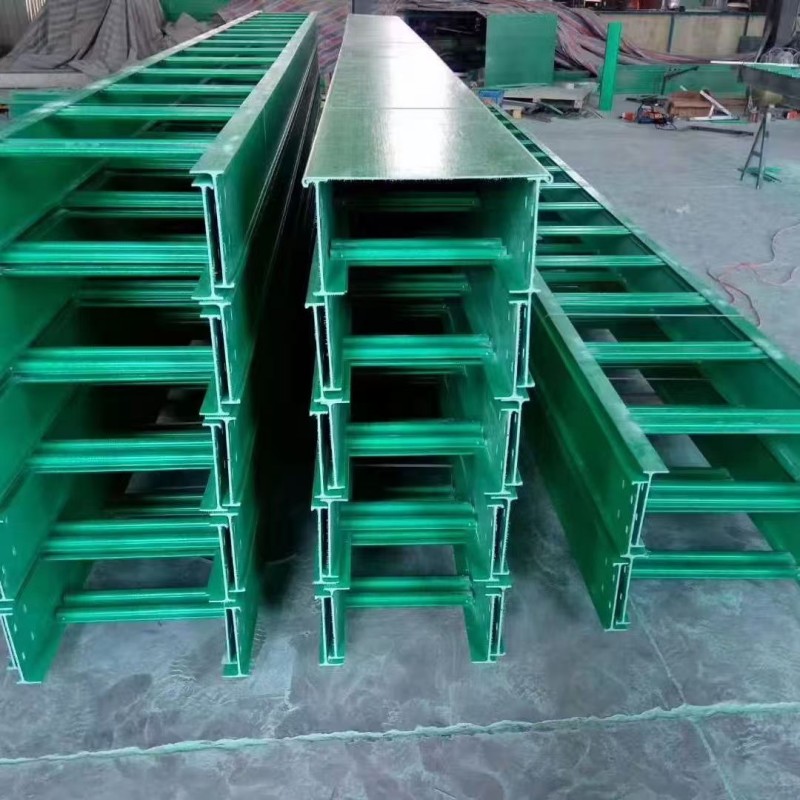
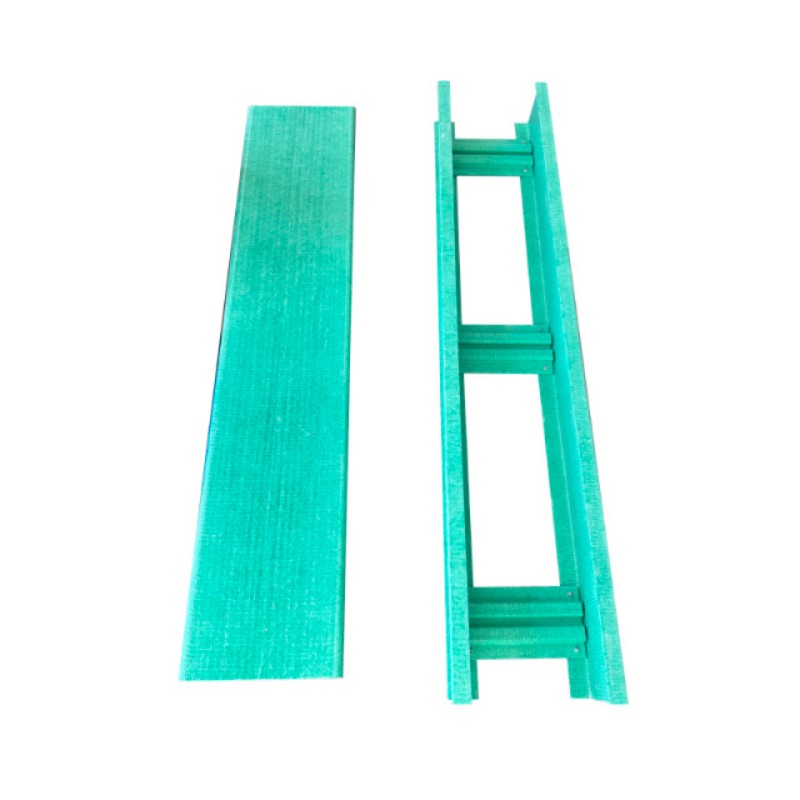
Стеклопластиковый лестничный кабельный лоток
-
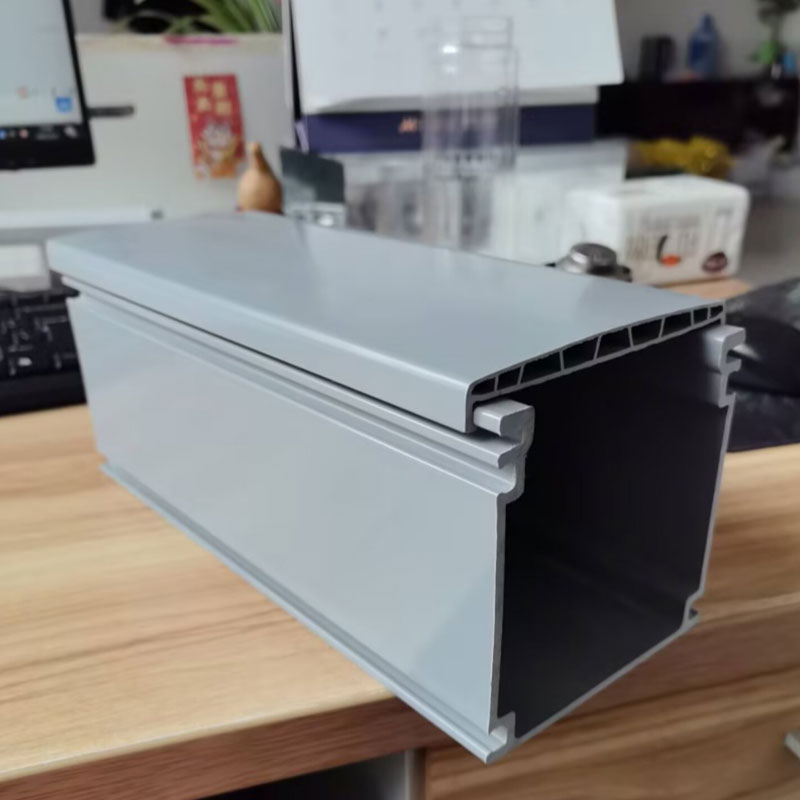
Кабельный лоток из ПВХ-пластика
-
Алюминиевый кабельный лоток
-
Стеклопластиковый экранированный кабельный лоток
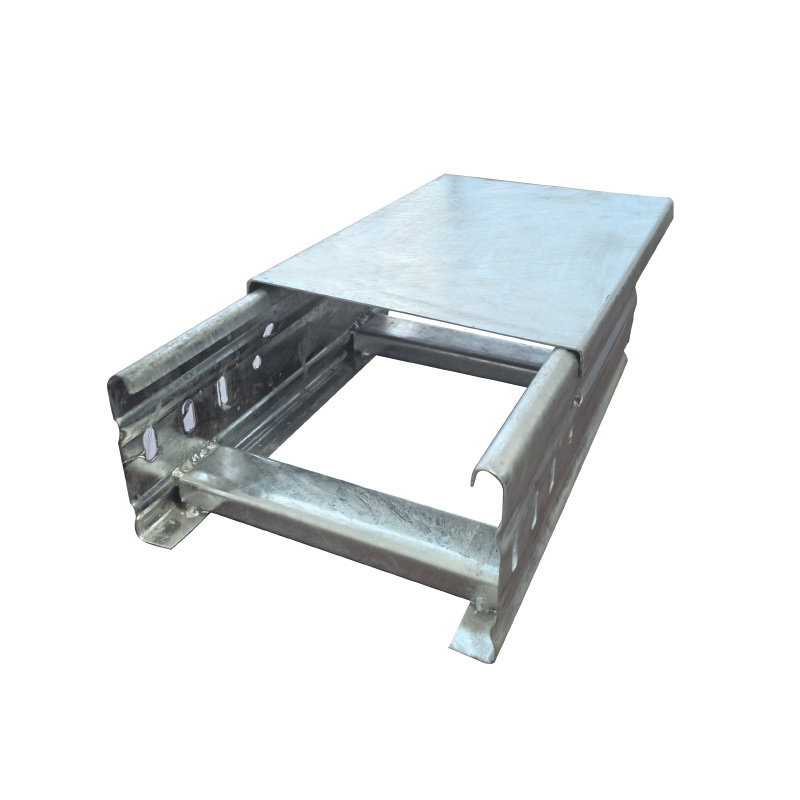
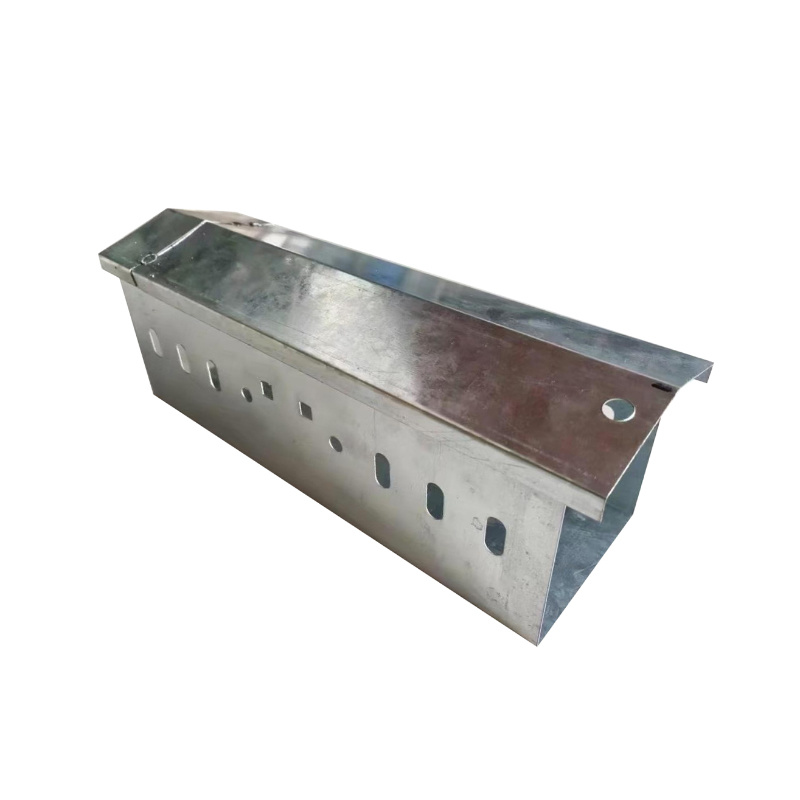
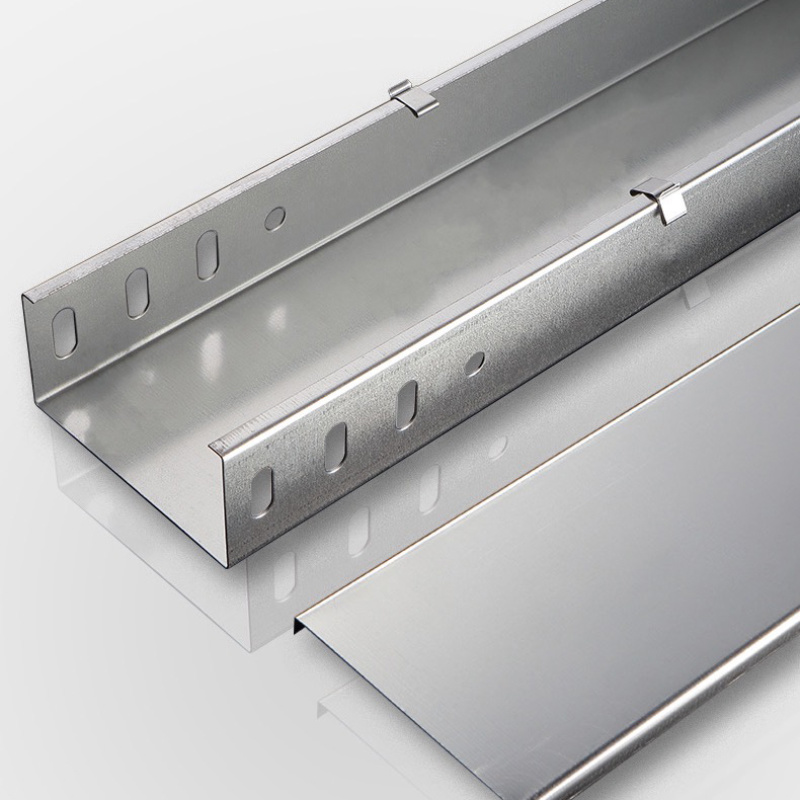
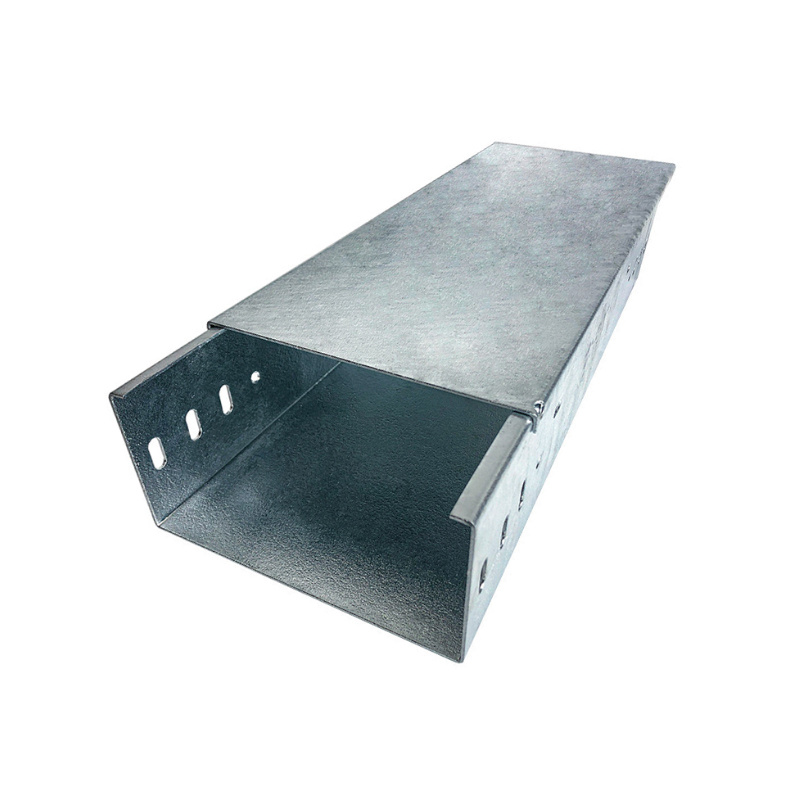
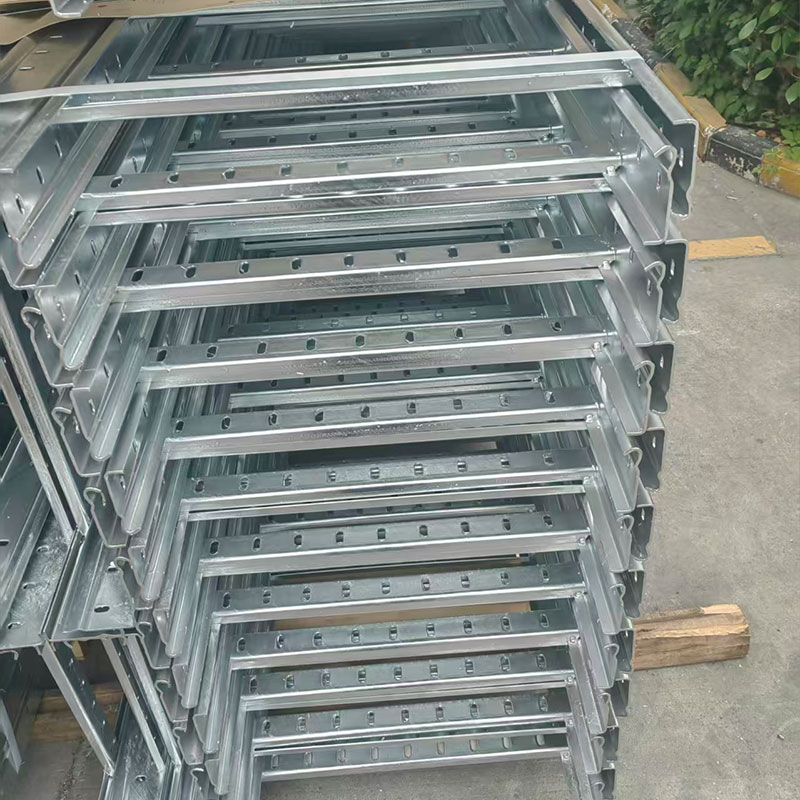
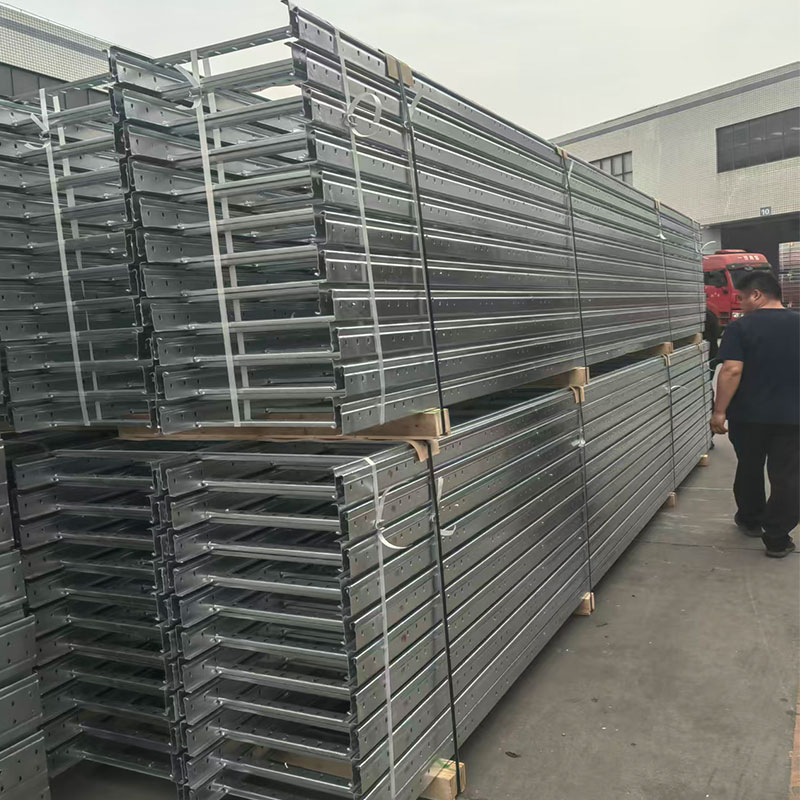
Оцинкованный кабельный лоток
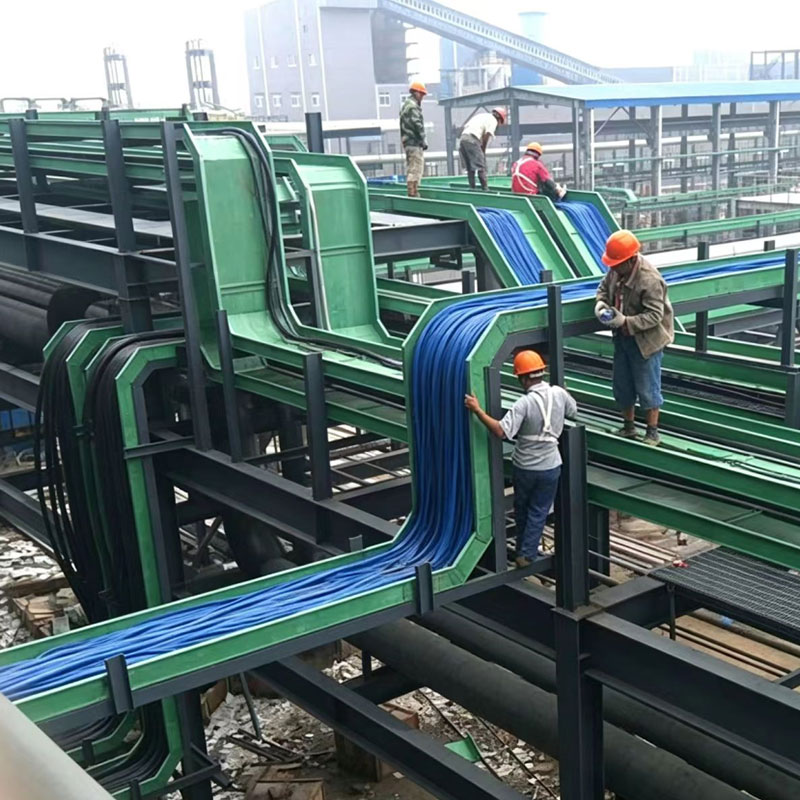
Во избежание воздействия чрезмерного растягивающего усилия на кабели в процессе прокладки, а также для предотвращения механических повреждений и облегчения аккуратного расположения и крепления кабели должны прокладываться в кабельных лотках или на опорах.
Описание
маркер
Технические требования к оборудованию
Подходит для суровых климатических условий российских регионов
Во избежание воздействия чрезмерного растягивающего усилия на кабели в процессе прокладки, а также для предотвращения механических повреждений и облегчения аккуратного расположения и крепления кабели должны прокладываться в кабельных лотках или на опорах.
Кабельные лотки подразделяются по типу на три категории: лотковые, лестничные и желобные; в качестве основного материала для их изготовления используется сталь; опоры и подвески изготавливаются из стали, а материалы, из которых изготовлены комплектующие стальных лотков, должны соответствовать материалу лотков.
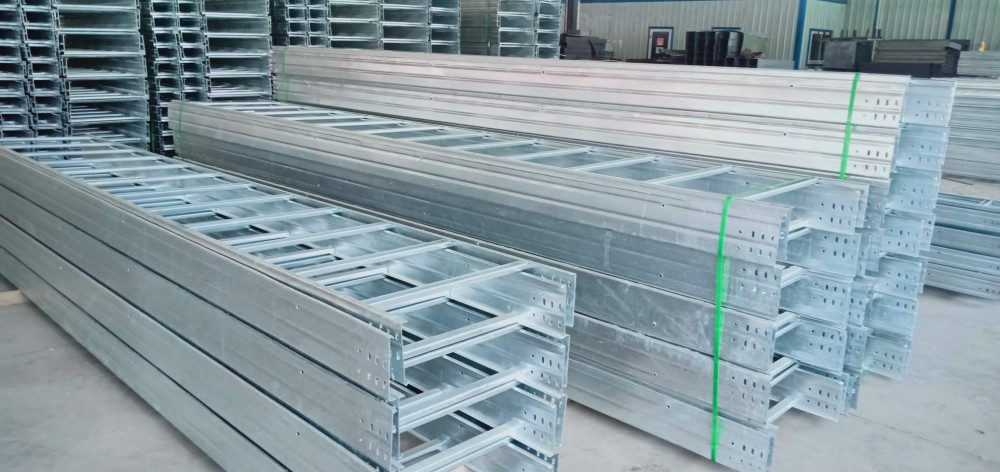
Конструкция лестничного типа: лестничные лотки состоят из боковин и поперечин, соединенных сваркой. Ширина поверхности контакта поперечины с кабелем не менее 25 мм. В стальном лотке длиной 6 метров количество поперечин составляет 18 штук, при длине 3 метра — 9 штук, при длине 2 метра — 6 штук.
Требования к качеству сварки: вся сварка конструкции выполняется методом сварки в среде защитного газа CO₂, при этом сварочная проволока должна соответствовать требованиям стандарта GB/T 8110. Поверхность сварного шва должна быть однородной, без дефектов, таких как пропуски сварки, трещины, пористость, прожига и дуговые ямки.
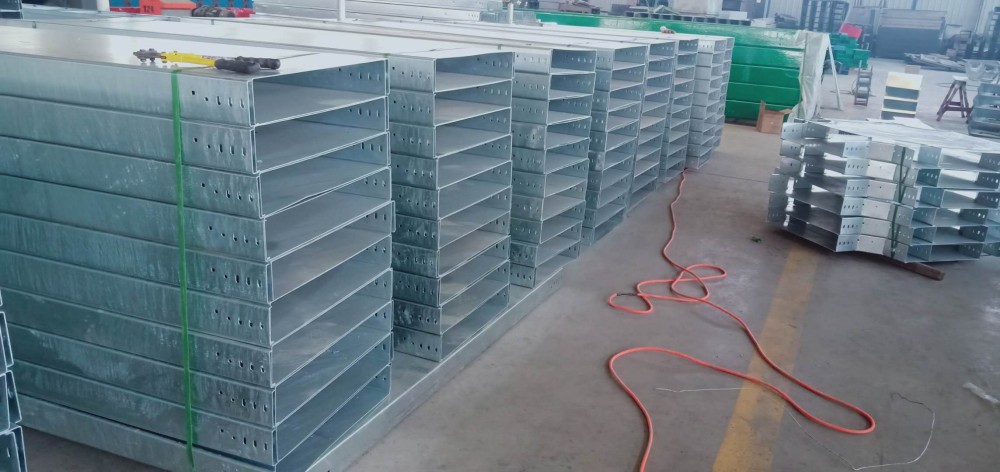
Конструкция лоткового типа: лотковые кабельные лотки изготавливаются методом однократной прокатки на оборудовании для цельной формовки, что обеспечивает привлекательный и ровный внешний вид, а также точность размеров. Стандартные изделия изготавливаются без ребер жесткости; если требуется наличие ребер жесткости, это должно быть четко указано, либо изделие должно изготавливаться в соответствии с утвержденным образцом.
Площадь вентиляционных отверстий в дне перфорированного лотка не должна превышать 40 % от общей площади дна.
Поставщик должен выполнить вторичное проектирование кабельных лотков и монтажных принадлежностей на основании проектных чертежей по прокладке кабелей, подготовленных проектным бюро, а также в соответствии с техническими спецификациями и требованиями к монтажу, предоставленными Заказчиком.
Технические требования
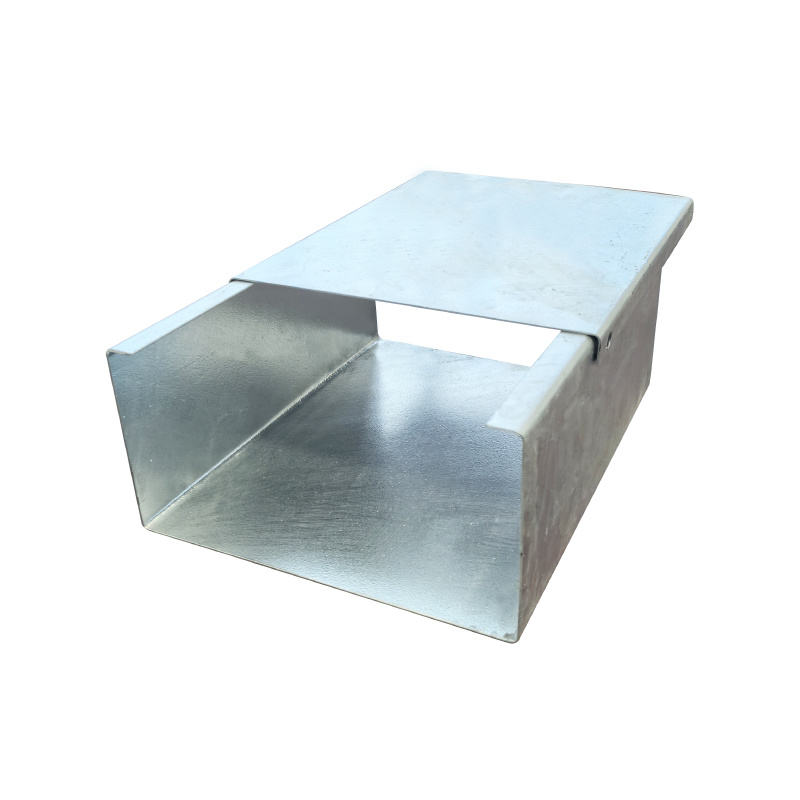
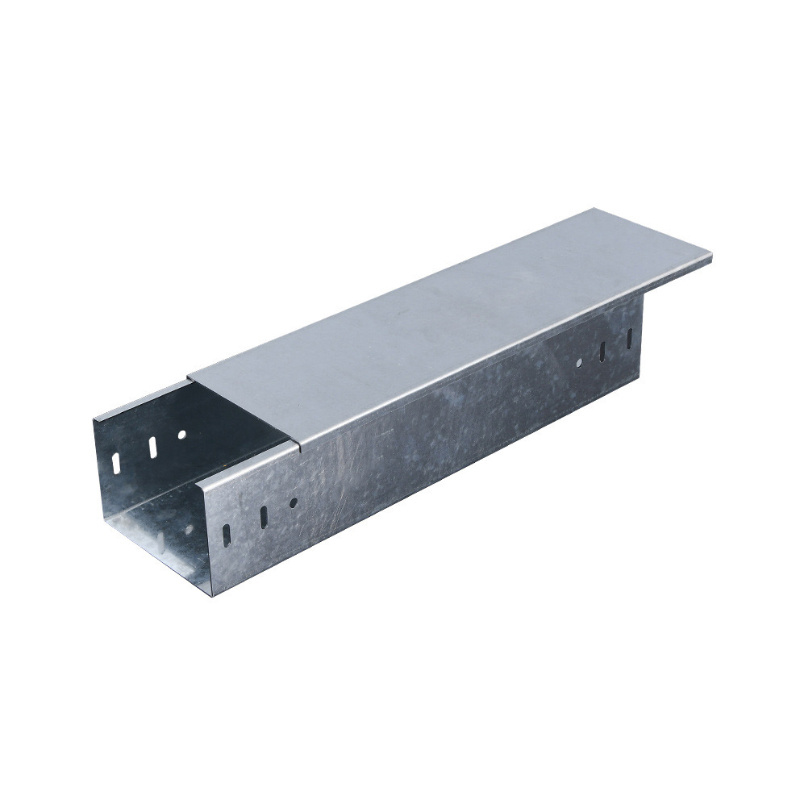
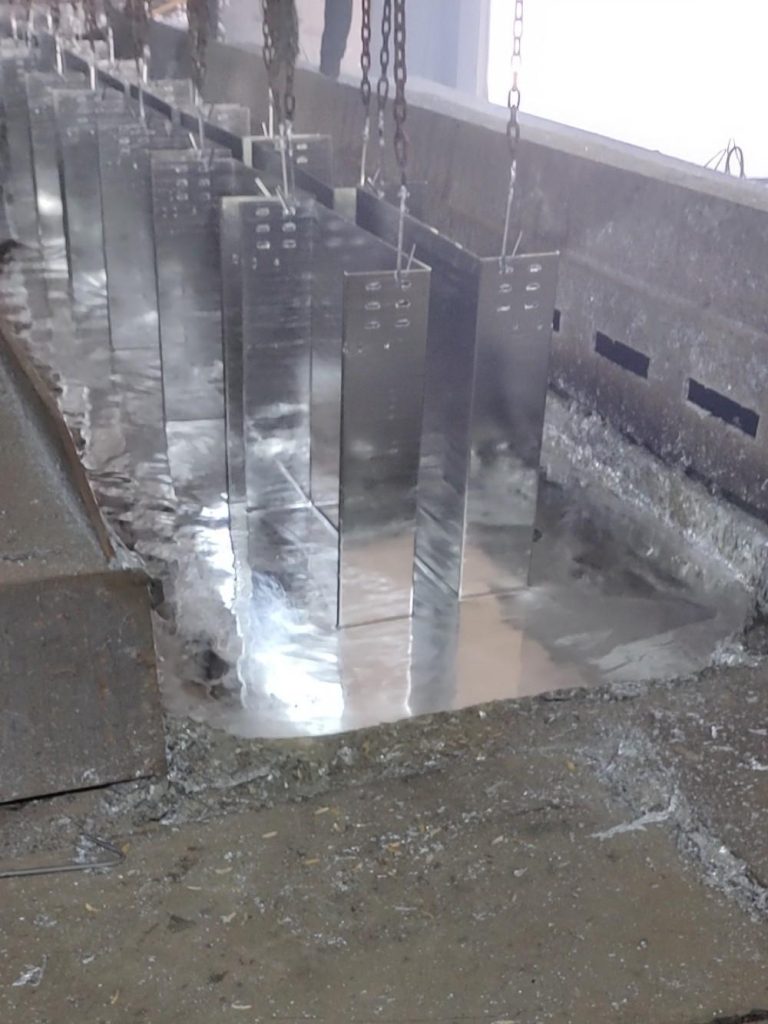
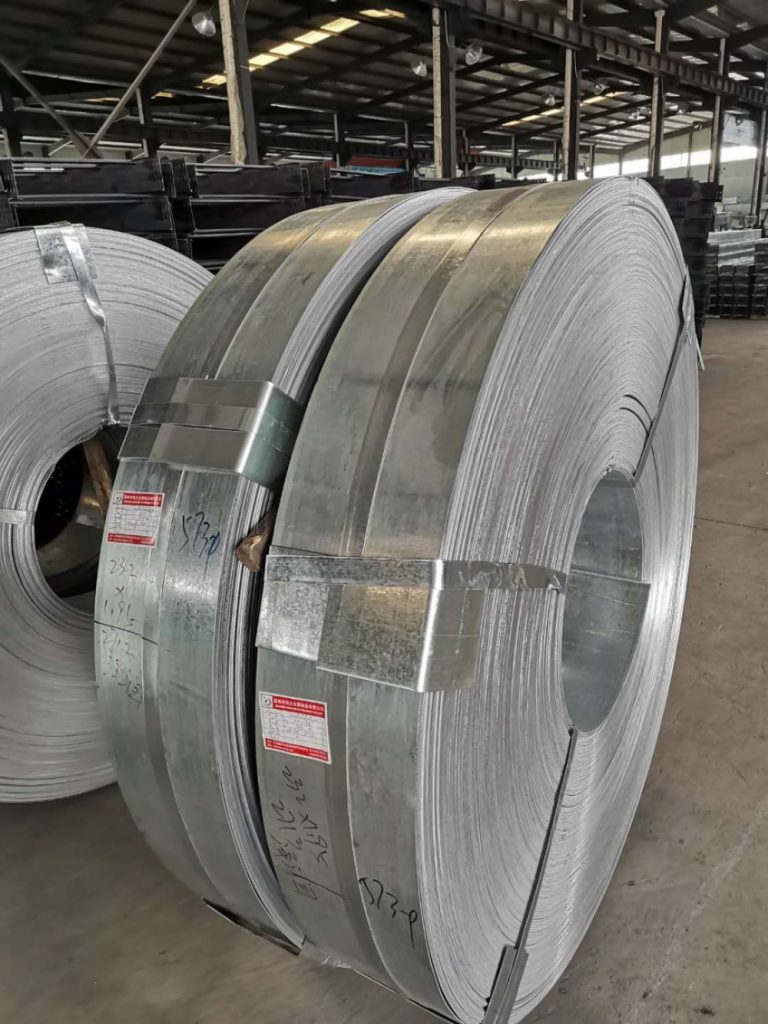
Метод антикоррозионной защиты: применяется метод горячего цинкования; нельзя использовать оцинкованный лист, продаваемый в розничной торговле. Оцинкованный лист выглядит привлекательно, но слой цинка у него тонкий, а антикоррозионные свойства низкие, поэтому он не подходит для химической и кремниевой промышленности. Стальные кабельные лотки с горячим цинкованием, изготовленные по настоящей технологии горячего цинкования, выглядят немного грубовато, но имеют толстый слой цинка и обладают хорошими антикоррозионными свойствами, что делает их подходящими для химической и кремниевой промышленности.
Примечание: на левом рисунке изображено настоящее горячее цинкование, на правом — оцинкованный лист.
Стальные листы, используемые для изготовления стальных мостовых конструкций с горячим цинковым покрытием, должны соответствовать требованиям к стали Q235, изложенным в стандарте GB/T700-2006, а также соответствующим положениям стандарта GB/T11253.
Толщина листов
Минимальная допустимая толщина листового металла для стальных поддонов и лестничных стоек приведена в таблице ниже:
| Ширина поддона, лестничной рамы B | Допустимая минимальная толщина листа |
| B≤150
150<B≤300 300<B≤500 500<B≤800 800<B |
1
1.2 1.5 2 2.2 |
|
Примечание: 1. Толщина соединительных пластин должна быть не меньше, чем толщина поддонов, лестничных стоек и т. п., либо на один класс толще; 2. Толщина крышек может быть на один класс меньше, чем толщина поддонов и лестничных стоек. |
|
Выполняется в соответствии со стандартной толщиной или толщиной, указанной или утвержденной инженерно-техническим персоналом. Слишком большая толщина приводит к увеличению затрат и инвестиций. При слишком малой толщине оцинкованные детали могут деформироваться, что негативно сказывается на качестве продукции и ее эксплуатации.
Материал и метод антикоррозионной обработки крышек и соединительных пластин соответствуют материалу и методу антикоррозионной обработки каркаса (корпуса).
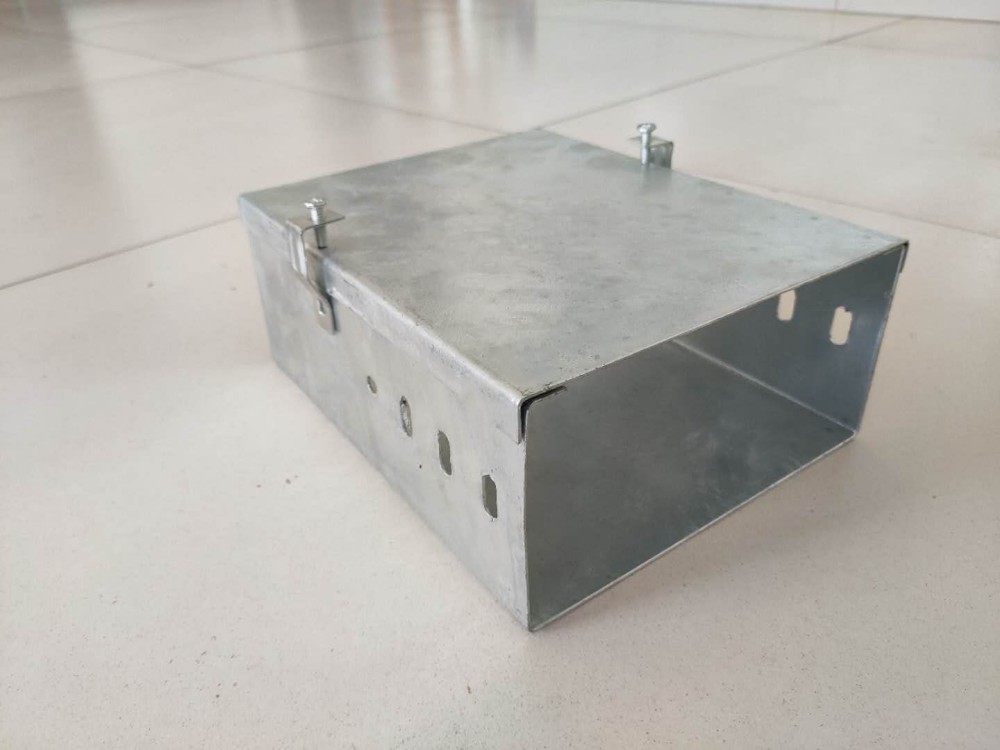
Крепление крышек к корпусу (каркасу) осуществляется с помощью стандартных защелок.
Длина крышек
Для кабельного моста длиной 6 метров используются две крышки длиной 3 метра или три крышки длиной 2 метра. Изготовление крышек длиной 3 метра экономит время и трудозатраты, однако при горячем цинковании их необходимо подвешивать в горизонтальном положении для погружения в цинковую ванну, в результате чего после цинкования поверхность получается слегка шероховатой. Крышки длиной 2 метра требуют немного больше усилий при изготовлении, но их можно опускать в цинковую ванну в вертикальном положении, благодаря чему после оцинковки они выглядят более аккуратно.
Кабельный лоток длиной 2 метра комплектуется крышками длиной 2 метра; кабельный лоток длиной 3 метра — крышками длиной 3 метра.
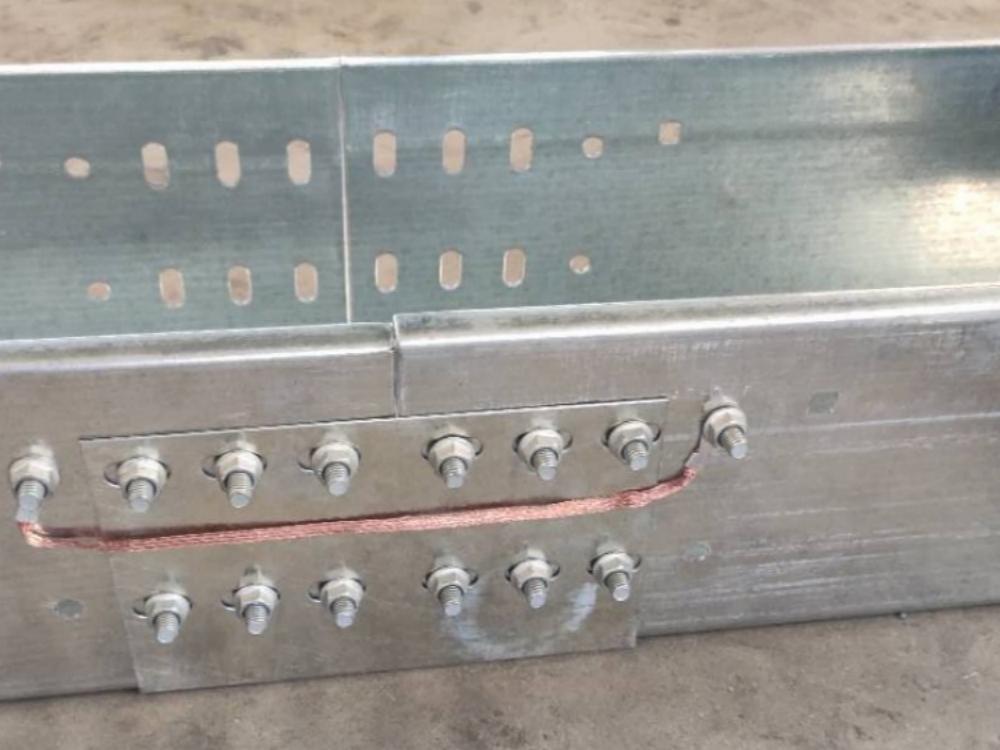
Соединительные пластины: используются стандартные одинарные соединительные пластины. Соединительные пластины высотой H = 100 имеют по 6 винтов на каждую пластину, соединительные пластины высотой H = 150 — по 12 винтов, соединительные пластины высотой H = 200 — по 12 винтов.
Оба конца кабельного лотка, помимо необходимых соединительных отверстий, должны иметь отверстия для крепления заземляющих перемычек, чтобы можно было установить заземляющие перемычки и обеспечить надежное электрическое соединение всего кабельного лотка. При необходимости установки заземляющих перемычек это следует указать в перечне контракта.
На корпусе (корзине) предусмотрены отверстия для защелок, служащие для крепления крышек. Каждая крышка должна иметь четыре отверстия для защелок — по одному вблизи каждого из четырёх углов — для надёжного крепления. Каждая крышка также стандартно комплектуется четырьмя защелками в форме буквы «7».
Болты: используются болты с полукруглой головкой и квадратной шейкой, размер М8*16; не допускается использование обычных оцинкованных болтов, вместо них применяются болты с более высокой коррозионной стойкостью, покрытые дакро или оцинкованные порошковым методом; болты и другие крепежные детали должны соответствовать требованиям стандартов GB/T 5780-2000, GB/T 6170-2000, GB/T 97.1-2002, GB/T 93-1987 и GB/T 12-2013.
Требования к слою горячего цинкования
Кабельные лотки и их принадлежности перед погружением в раствор цинка должны пройти химическую предварительную обработку для удаления окисного слоя; после этой процедуры материалы не должны подвергаться дальнейшей обработке; горячее цинкование должно производиться при температуре расплавленного цинка в диапазоне от 400 °C до 460 °C; повторное погружение в расплавленный цинк не допускается. Средняя толщина слоя цинка при горячем цинковании должна составлять ≥65 мкм. Используемый цинк должен соответствовать маркировке 0#.


На приведенном выше изображении показана выборочная проверка толщины оцинкованного слоя во время горячего цинкования кабельных лотков.
Адгезия: Адгезия слоя горячего цинкования проверяется методом нанесения линий и квадратов или испытанием с использованием тяжелого молотка; не должно наблюдаться отслоения, шелушения, выпуклостей и т. п.;
Равномерность: слой оцинковки не должен обнажать металлическую основу.
3Внешний вид: обработка поверхностей кабельных лотков, соприкасающихся с кабелями, должна обеспечивать отсутствие царапин на кабелях; не допускается наличие заусенцев и т. п. Поверхность цинкового покрытия должна быть однородной, без заусенцев, пережогов, налёта, царапин и других дефектов; количество пропусков покрытия диаметром менее 2 мм не должно превышать 3; при этом на любой площади 100 см² не должно быть более 2 пропусков покрытия. Не допускаются цинковые наросты, мешающие монтажу.
Допустимые отклонения размеров стальных кабельных лотков: при длине не более 2 метров допустимое отклонение составляет ±2 мм; если длина превышает 2 м, допустимое отклонение составляет ±4 мм;по ширине крышки допускается положительное отклонение; по ширине канала — отрицательное отклонение.
Требования к несущей способности
Несущая способность кабельного лотка должна включать не только его собственный вес, но и механическую нагрузку от проходящих по нему электропроводов и кабелей.
Требования к равномерно распределенной нагрузке
| Бангао | H=100mm | H=150mm | H=200mm |
| Нагрузка (Н/м) | 1000 | 1850 | 3100 |
При пролете опор и подвесок 2000 мм величина прогиба не должна превышать 10 мм.
Степень защиты
● Степень защиты цельных лотков без отверстий (за исключением лотков без крышки и без отверстий) должна соответствовать требованиям IP30, изложенным в стандарте GB 4208-2008.
● Ударопрочность: Кабельные лотки должны выдерживать удар с энергией 10 Дж, указанной в таблице 2 стандарта GB/T 2423.46. После удара не должно возникать деформаций и трещин, влияющих на безопасность эксплуатации.
● Радиус изгиба прямоугольных отводов
● Для прямоугольных отводов лотков и лестничных кабельных лотков обычно используются внутренние радиусы изгиба R, равные 200 мм, 300 мм, 400 мм, 600 мм и 900 мм.
Хранение на объекте
При хранении на объекте стальных кабельных лотков, подвергнутых горячему цинкованию, между каждым ярусом необходимо прокладывать подкладки, чтобы они не прилегали друг к другу, и избежать появления белого налета (длинных белых волосков) в местах локального беления из-за скопления влаги, которая не может выйти наружу после попадания дождя. Хотя это не влияет на эксплуатационные характеристики и антикоррозионную защиту, но ухудшает внешний вид.

связаться с нами
Сопутствующие популярные продукты
Лестничный кабельный лоток из ПВХ-композита
Лестничный композитный кабельный лоток из ПВХ изготавливается из ПВХ-композита, как правило, на основе самозатухающей огнестойкой полиэфирной смолы и других полимерных и сверхвысокомолекулярных смол.
Усиленный стеклопластиковый кабельный лоток
Основываясь на семнадцатилетнем опыте в технологии пултрузии, компания «ООО Хэбэй Лунсинь Композиционные Материалы» преодолела ограничения традиционной цельноформованной конструкции и самостоятельно разработала усиленный стеклопластиковый кабельный лоток сборной конструкции с двутавровой боковиной и усиленным волнообразным дном.
Стеклопластиковый кабельный лоток лоткового типа
Данная продукция специально изготовлена для эксплуатации в условиях российского экстремального холода, засоленно-щелочных почв и химической коррозии. Всё сырьё произведено на основе высокоморозостойкой и высококоррозионностойкой ненасыщенной полиэфирной смоляной системы.
Лестничный кабельный лоток из полимерного композита
Лестничный кабельный лоток из полимерного композита — это кабельные лотки, изготовленные из полимерных композитных материалов, в качестве основного сырья для которых обычно используются огнестойкие самозатухающие полиэфирные смолы и другие виды полимерных и сверхполимерных смол.
Стеклопластиковый лестничный кабельный лоток
Данная продукция специально разработана для промышленных зон Крайнего Севера России, засоленных и мёрзлых грунтов, а также химически агрессивных коррозионных сред. Полностью изготовлена из специального сырья с высокой атмосферостойкостью и морозостойкостью.
Кабельный лоток из ПВХ-пластика
Антикоррозионная стойкость: устойчивость к воздействию кислот, щелочей, соляного тумана, аммиака и сточных вод. Не ржавеет в отличие от стальных кабельных лотков, подходит для длительной эксплуатации в коррозионных средах.
Полимерный кабельный лоток
Я специально сосредоточился на полимерных кабельных лотках из ПВХ, подробно разграничив модели из чистого ПВХ без стальной подкладки и композитные модели из ПВХ со стальной подкладкой. Я дал тщательное и практическое описание, охватывающее сырье, технологию производства, конструктивные различия, антикоррозионные свойства при воздействии кислот и щелочей, а также полный перечень преимуществ и недостатков, что подходит для использования в продажах, тендерных предложениях и презентациях продукции.
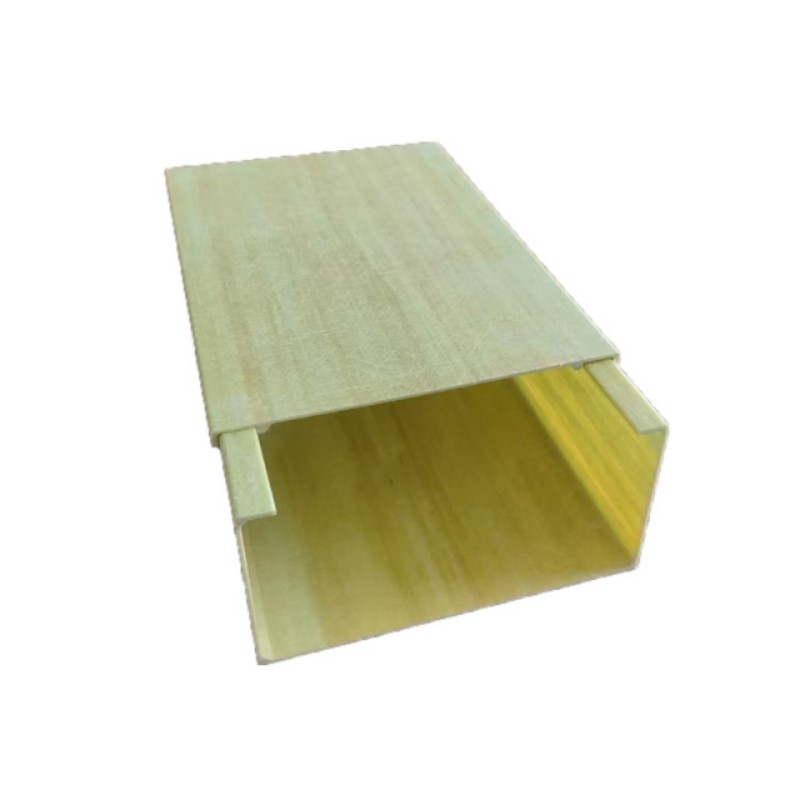
Легкий стеклопластиковый кабельный лоток из полиуретана
Данный продукт специально разработан для сурового климата на всей территории России и предназначен для защиты кабелей на открытых участках дорог, в туннелях и на насыпях автомагистралей в Сибири и на Дальнем Востоке при экстремальных минусовых температурах до -45 °C.
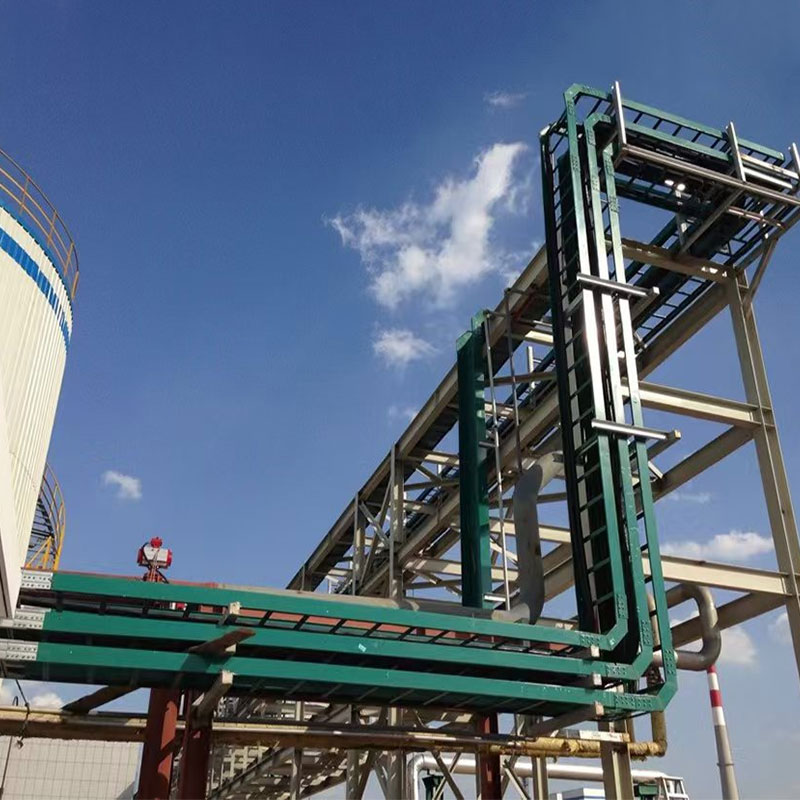
Кабельный лоток для морских фотоэлектрических систем
Данная серия стеклопластиковых кабельных лотков специального назначения для морских фотоэлектрических систем разработана для эксплуатации в условиях морской фотоэлектрической энергетики, прибрежных эстакад и высотных открытых конструкций с болтовыми сферическими сетчатыми фермами. Полностью адаптирована к таким экстремально агрессивным условиям, как высокое содержание морского соляного тумана, повышенная влажность, интенсивное ультрафиолетовое излучение, значительные перепады температур и вибрационные нагрузки от ветра.
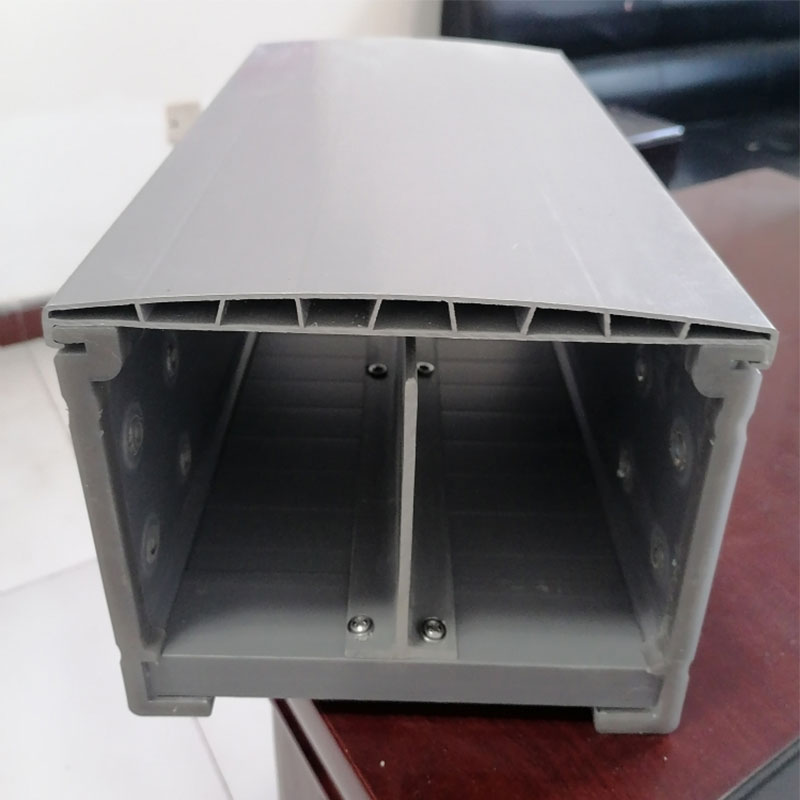
Кабельный лоток из ПВХ
Кабельный лоток из ПВХ изготавливается из ПВХ-композита, как правило, на основе самозатухающей огнестойкой полиэфирной смолы.
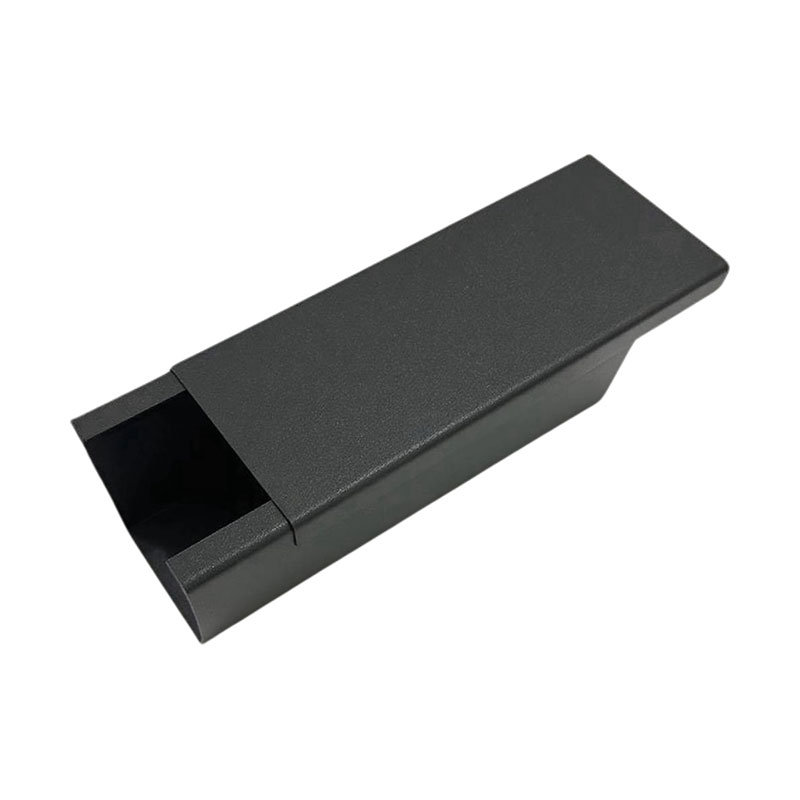
Огнестойкий кабельный лоток
Основной корпус данной модели огнестойкого лотка с электростатическим порошковым напылением изготавливается из утолщённой высококачественной холоднокатаной стали Q235B или стали горячего цинкования. Сталь обладает высокой ударной вязкостью и высоким пределом текучести. Корпус формуется гибкой и штамповкой на станках с ЧПУ за одну операцию. На обеих сторонах короба спроектированы цельформованные рёбра жёсткости, формирующие стабильную конструкцию, устойчивую к изгибу и несущую нагрузку.
Полимерный композитный кабельный лоток
Полимерный композитный кабельный лоток — это кабельные лотки, изготовленные из полимерных композитных материалов, в качестве основного сырья для которых обычно используются огнестойкие самозатухающие полиэфирные смолы и другие виды полимерных и сверхполимерных смол.
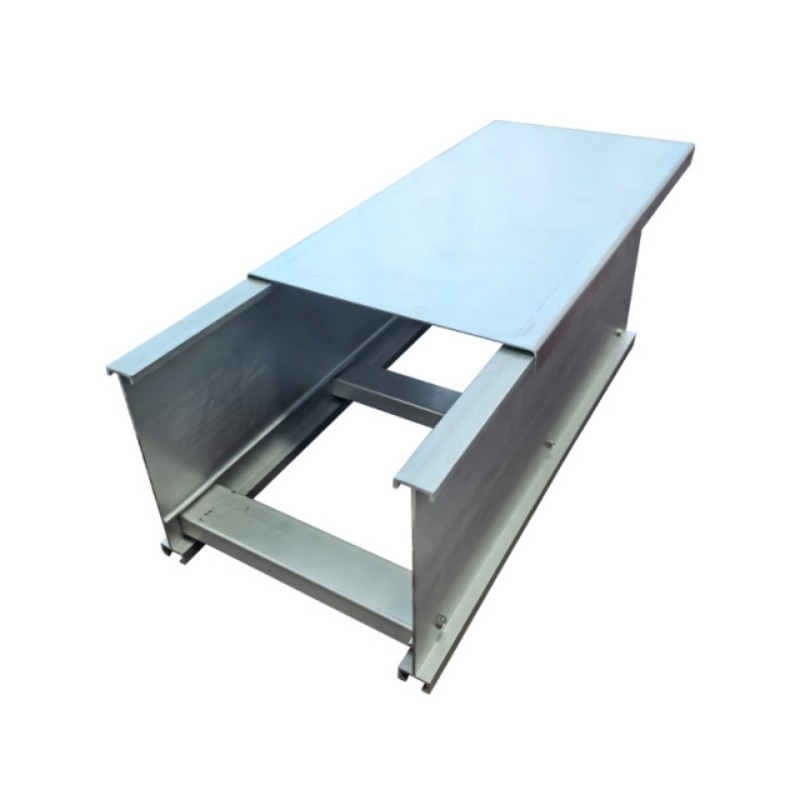
Алюминиевый кабельный лоток
Сверхнизкий собственный вес, простота монтажа. В основном используются алюминиево-магниево-кремниевые сплавы 6063-T5/6061-T6, плотность которых составляет всего 2,7 г/см³, что примерно в 1/3 от плотности стали; по сравнению с кабельными лотками аналогичных размеров с горячим цинковым покрытием они легче на 30–60 %, что позволяет переносить и поднимать их в одиночку, значительно сокращая трудозатраты и нагрузку на опоры при работах на высоте, в подвесных потолках и при реконструкции старых зданий, а также снижая затраты на укрепление строительных конструкций и значительно повышая эффективность монтажа.
Кабельный лоток из нержавеющей стали
Для изготовления кабельных лотков из нержавеющей стали в качестве сырья используются исключительно холоднокатаные листы из аустеритной нержавеющей стали. В отрасли преобладают четыре марки: 201, 304, 316, 316L, причём их коррозионная стойкость и устойчивость к воздействию кислот и щелочей постепенно повышаются.
Кабельный лоток из ПВХ-композита
Кабельные лотки из ПВХ: разделение на вариант из чистого ПВХ без стальной подкладки и композитный вариант с стальной подкладкой. Подробное описание по сырью, технологии производства, конструктивным отличиям, устойчивости к воздействию кислот и щелочей, преимуществам и недостаткам. Материал подходит для коммерческих предложений, тендерной документации и презентаций продукции.
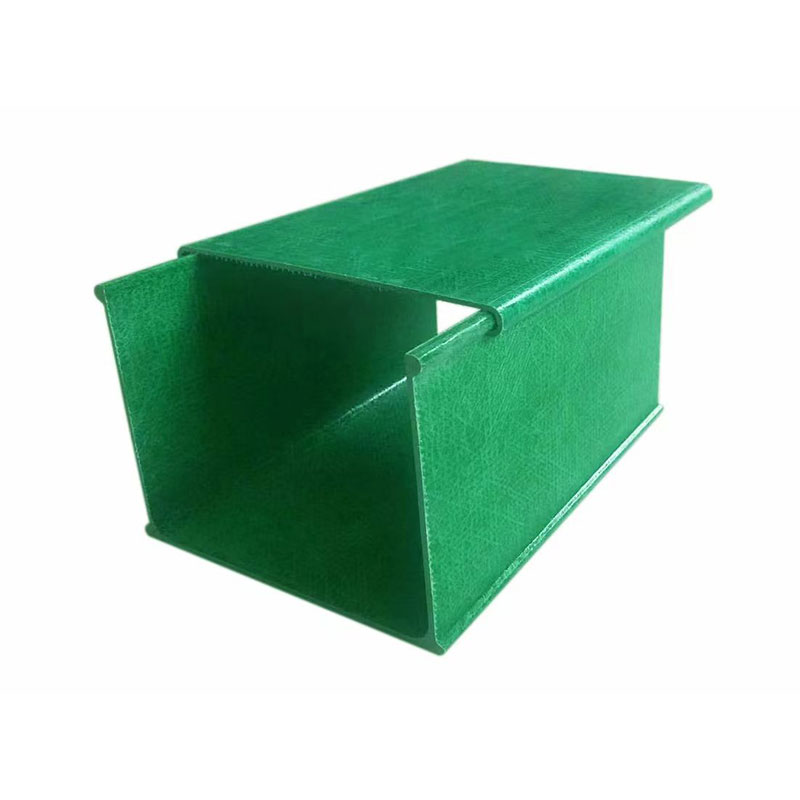
Стеклопластиковый экранированный кабельный лоток
В данной модели экранированного стеклопластикового лотка применяется интегрированная технология пултрузионного композитного формования. Цельная экранирующая сетка из нержавеющей стали полностью предварительно закладывается во внутренний слой стенки лотка. Лоток формуется целиком за один проход. Экранирующая сетка непрерывна по всей длине, без швов, без разрывов, без стыковочных зазоров.


